
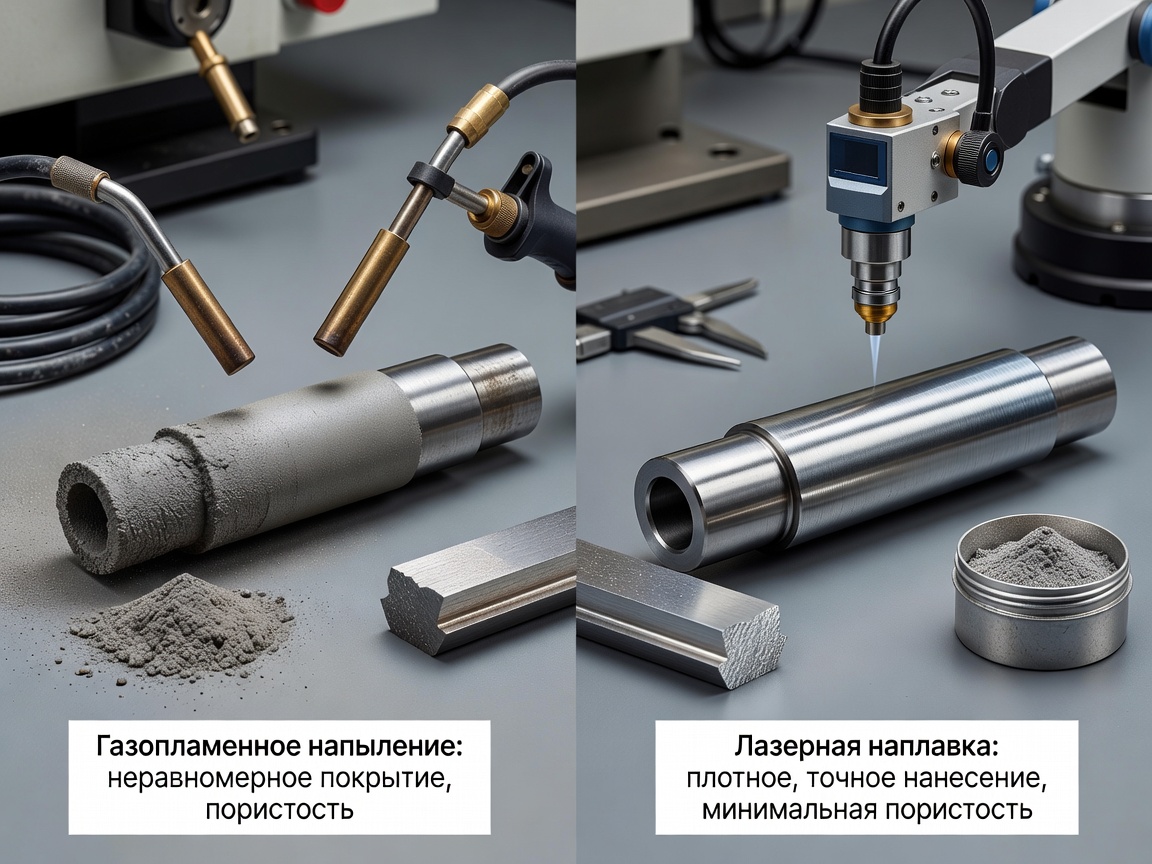
Износ посадочных мест под подшипники, муфты, шкивы и уплотнения — одна из типовых причин остановки промышленного оборудования. Для B2B-сектора вопрос редко сводится только к ремонту детали: важны сроки простоя, предсказуемость ресурса, точность геометрии после обработки и возможность сохранить базовые размеры узла без покупки нового вала.
На практике для восстановления шеек валов и посадочных поверхностей часто рассматривают две группы технологий: газопламенное напыление и лазерную наплавку. Обе позволяют вернуть размер и работоспособность поверхности, но отличаются по тепловому воздействию, толщине слоя, прочности связи, стоимости подготовки и требованиям к последующей механической обработке.
Что важно оценить до выбора технологии
Перед ремонтом необходимо не только измерить износ, но и понять причину его появления. Если вал работал с перекосом, вибрацией, нарушенной посадкой или недостаточной смазкой, простое восстановление размера не устранит риск повторного повреждения.
Для корректного выбора метода обычно анализируют:
- характер дефекта: равномерный износ, задиры, коррозия, выкрашивание, локальные риски;
- глубину повреждения и требуемую толщину восстанавливаемого слоя;
- материал вала и его чувствительность к нагреву;
- условия работы: нагрузка, скорость вращения, наличие ударов, температура, контакт с абразивом или коррозионной средой;
- требования к точности: соосность, шероховатость, посадочный допуск, биение;
- доступный срок ремонта и допустимый бюджет простоя.
Если требуется восстановить вал с учетом промышленной эксплуатации, имеет смысл обращаться к подрядчикам, которые выполняют не только нанесение слоя, но и дефектацию, подбор материала, мехобработку и контроль. Например, услуги по восстановлению валов представлены на сайте Кастолин.
Газопламенное напыление: когда уместно
Газопламенное напыление — это нанесение на поверхность расплавленного или разогретого материала, который формирует восстановительный слой. Метод широко применяют для восстановления размеров деталей, повышения износостойкости и защиты от коррозии. После нанесения слой, как правило, доводят до требуемой геометрии механической обработкой.
Преимущества газопламенного напыления
- Относительно низкое тепловое воздействие на основной металл по сравнению с классической дуговой наплавкой. Это снижает риск заметной деформации детали при правильно подобранном режиме.
- Возможность восстанавливать посадочные размеры при умеренном износе, когда задача — вернуть диаметр и обеспечить требуемую шероховатость.
- Выбор материалов покрытия под износ, коррозию или сочетание факторов эксплуатации.
- Хорошая применимость для крупногабаритных деталей, если технологически возможно обеспечить подготовку поверхности, равномерное нанесение и последующую обработку.
Ограничения метода
Главное ограничение связано с характером сцепления покрытия с основой. В отличие от металлургической связи при наплавке, напыленный слой в значительной степени держится за счет подготовленной поверхности и технологически сформированной адгезии. Поэтому метод не всегда оптимален для зон с высокими ударными нагрузками, значительными контактными напряжениями или риском отслаивания при неправильной эксплуатации.
Газопламенное напыление особенно рационально рассматривать, когда повреждение не является глубоким, вал не требует значительного наращивания металла, а ключевая задача — восстановить посадку и получить рабочую поверхность с заданной чистотой.
Лазерная наплавка: особенности и область применения
Лазерная наплавка предполагает локальное расплавление присадочного материала и тонкого слоя основы с формированием прочной связи между покрытием и деталью. Тепло вводится концентрированно, поэтому зона термического влияния обычно меньше, чем при ряде традиционных способов наплавки. Это важно для валов, где критичны геометрия, соосность и минимизация деформаций.
Преимущества лазерной наплавки
- Металлургическая связь слоя с основой, что повышает надежность восстановленного участка при высоких эксплуатационных нагрузках.
- Локальность воздействия: можно работать с конкретной шейкой или посадочным местом, не перегревая всю деталь.
- Точный контроль толщины и зоны нанесения, что удобно при ремонте ответственных поверхностей.
- Возможность применять износостойкие материалы там, где требуется не только вернуть размер, но и повысить сопротивление рабочей поверхности износу.
Ограничения метода
Лазерная наплавка требует тщательной подготовки, подбора режима и контроля. Для некоторых задач она может быть дороже газопламенного напыления, особенно если износ небольшой и условия работы не предполагают высоких нагрузок. Кроме того, после наплавки также часто требуется токарная, шлифовальная или иная финишная обработка для выхода в заданный допуск.
Сравнение технологий для посадочных мест и шеек валов
При выборе технологии удобно ориентироваться не на универсальное «лучше», а на конкретный риск в узле. Если поверхность работает под подшипником, важны точный диаметр, отсутствие биения и стабильность посадки. Если зона испытывает переменные нагрузки, ударные воздействия или работает в тяжелой среде, возрастает значение прочности связи восстановленного слоя.
- При умеренном износе и размерном ремонте газопламенное напыление может быть экономически оправданным решением, если условия работы не создают риска разрушения покрытия.
- При глубоких повреждениях, высоких нагрузках и ответственных узлах чаще рассматривают лазерную наплавку, поскольку она формирует более прочную связь с основным металлом.
- При высоких требованиях к геометрии обе технологии требуют последующей обработки и контроля, но лазерная наплавка может быть предпочтительна там, где важно минимизировать тепловые деформации.
- При коррозионном или абразивном износе решающим становится не только метод нанесения, но и правильно выбранный материал восстановительного слоя.
Типовой порядок восстановления
- Дефектация: измерение диаметров, проверка биения, выявление трещин, задиров и зон перегрева.
- Выбор технологии: сопоставление глубины износа, условий работы и требований к посадке.
- Подготовка поверхности: очистка, удаление поврежденного слоя, создание условий для надежного сцепления или наплавления.
- Нанесение восстановительного слоя: газопламенное напыление или лазерная наплавка по согласованному режиму.
- Механическая обработка: точение, шлифование, полирование или другая операция до требуемого размера и шероховатости.
- Контроль качества: проверка размеров, соосности, состояния поверхности и соответствия техническому заданию.
Как принять решение для B2B-задачи
Для предприятия важно считать не только стоимость операции, но и стоимость риска. Дешевое восстановление может оказаться невыгодным, если вал повторно выйдет из строя и остановит линию. С другой стороны, избыточно сложная технология не всегда нужна для простого размерного ремонта с невысокой нагрузкой.
Оптимальный подход — формализовать требования: какой узел восстанавливается, какой ресурс ожидается, какие допуски нужно выдержать, насколько критичен простой и есть ли возможность изменить условия эксплуатации после ремонта. На основании этих данных подрядчик может предложить технологию, материал слоя и объем финишной обработки.
Газопламенное напыление чаще выбирают для восстановления размеров при умеренных нагрузках и рациональном бюджете. Лазерная наплавка лучше подходит для ответственных поверхностей, где важны прочная связь слоя с основой, локальность нагрева и надежность при тяжелой эксплуатации. В обоих случаях итоговый результат определяется не только методом, но и качеством дефектации, подготовки, обработки и контроля.

